


模切厂SOP贴满车间却无人执行?点晴模切ERP让作业标准真正落地车间
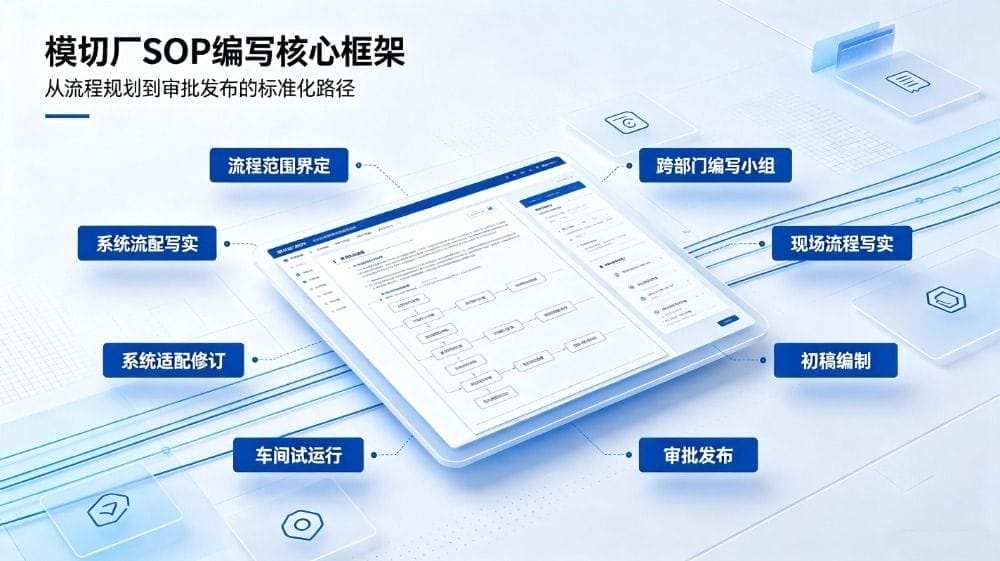
很多模切工厂都有这样的现状:车间机台周边,纸质SOP、作业指导书张贴得整整齐齐,工程部门反复打磨、层层审核,耗费大量人力编写工艺文件。可随机询问现场操作工分切、贴合、模切关键参数,大部分员工还是依靠老经验干活,墙上的SOP沦为应付客户审厂的摆设。
管理层第一反应往往归咎员工执行力不足,于是加大培训频次、增加现场巡检、出台考核罚款。一番折腾过后,短期略有改善,过不了多久又回到老样子,不良报废、工艺做错的问题反复出现。
其实问题不全在员工。模切行业订单杂、小批量多、插单频繁、工艺参数经常调整,卷材分切、刀模更换、烘料温度、保压时间经常变动。传统纸质SOP模式存在三大天然矛盾,造成标准和现场作业互相脱节:
SOP内容脱离现场实际:SOP大多在办公室编写,没有充分结合车间实操,部分步骤照本宣科执行反而拖慢生产效率,工人自然不愿意遵循。
标准获取跟不上作业节奏:工人手上沾满胶料油污,生产赶单,不可能每一步操作,专门跑到机台边翻看张贴的纸质文件;换产品、换工序,需要到处寻找对应作业指导书,耽误生产进度。
版本更新不同步:模切工艺经常调整,技术员微信群口头通知,纸质SOP没有同步更新;白班收到新参数,夜班看不到通知,新旧版本并行,很容易发生批量质量事故。
| 痛点分类 | 具体表现 | 带来生产损失 |
|---|---|---|
| 获取难 | 工人需要离开工位查看纸质SOP,赶货时直接跳过查阅 | 换产品容易做错参数,产生报废件,延误交期 |
| 版本乱 | 工艺修改只在群内通知,纸质文件未更新,新旧SOP共存 | 不同班次执行两套工艺,批量不良、原料浪费,客诉风险高 |
| 管控弱 | 首件自检、关键参数全靠自觉填写纸质记录,事后收集,缺少过程拦截 | 错刀模、装反材料,批量生产之后才发现,追责缺少有效凭证 |
| 追溯难 | 纸质SOP、纸质自检单容易丢失,发生质量问题,无法确认当时执行哪一套工艺标准 | 面对IATF16949客户审厂,无法提供完整作业证据,客诉赔付风险高 |
点晴模切ERP深耕模切行业20年,系统原生集成文档管理、MES车间执行能力,不推翻企业现有的SOP文档,而是把SOP嵌入生产业务流程,做到“不让员工找标准,让标准来找员工”,把作业标准和工单、工序、PDA扫码作业深度绑定,从根源解决SOP“看得见、做不到”的顽疾。
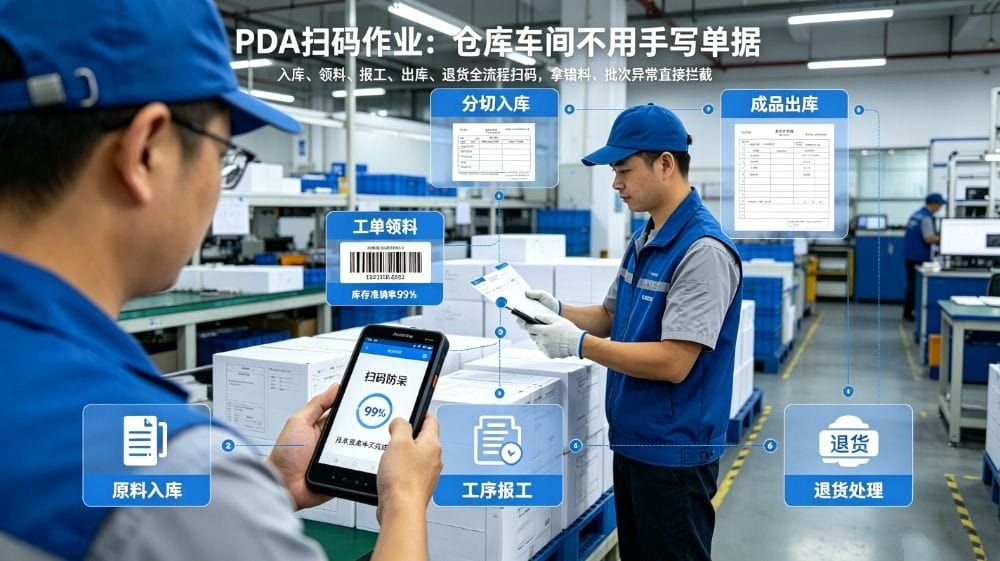
不少模切工厂,作业文件写明“首件检验确认后再生产”,自检表单挂在机台旁,但检没检、参数是否达标,完全依靠员工自觉。纸质单据月底回收,中间没有任何管控。一旦刀模装错、材料规格搞错,等到巡检发现已经产出大量不良品,原材料、工时全部损失,事后追溯无据可查。
点晴模切ERP可以在系统中将SOP里面高频出错的关键要求设置成流程强制节点,不需要改动原有SOP文档,只针对风险点做流程锁死。
易错点设置必填校验:首件自检记录、关键工艺参数(烘料温度、保压时间、模切压力)、首件样品照片设置为必填项;参数漏填、填写不符合标准,就无法完成工序报工,系统强制把风险拦截在批量生产之前。
关键工序设置审批闸口:首件确认、换刀模、工艺变更完成后,设置班组长审核节点;必须审核确认合格,工单才允许流转下一道工序,避免“错一件演变成错一批”。
全流程生产履历留痕:操作工、机台编号、刀模编号、当时执行SOP版本、填写的工艺参数全部系统留存。一旦出现质量异常,直接调取工单履历,责任清晰,避免部门互相扯皮,轻松满足大客户审厂追溯要求。
客户案例:珠三角某泡棉模切厂(60人规模)
该工厂主打电池泡棉辅料,换型号频繁,过去纸质首件记录经常漏填,一年发生3起因首件未确认造成批量报废,损失超过12万元。上线点晴模切ERP之后,将首件自检、刀模核对设置成工序强制节点。操作工扫码报工,必须上传首件检测记录,班组长线上确认放行。上线8个月,同类批量不良事故归零,不良报废率显著下降。
模切厂订单碎片化,插单、换型号非常普遍,顶岗、新员工经常遇到陌生产品。传统模式,工人要停下机床,到处寻找对应的SOP;机台旁边张贴的纸张容易被胶料油污污染,字迹模糊无法阅读。不少时候工人凭经验操作,造成产品报废,甚至出现运费高于货值的情况。
点晴模切ERP实现派工即推送作业标准,工单下达到哪道工序,对应的SOP作业指导书、产品图纸、公差参数、检验标准同步推送到操作工PDA/手机端。
扫码即看SOP:工人扫描工单二维码,系统首先自动带出绑定的最新版SOP、图纸示意图,确认查看后才可以进行报工操作,查看标准和开工合并成同一个动作,不用离岗找文件,不耽误生产节奏。
插单改单实时同步:计划调整、紧急插单之后,后台修改工单工艺,现场工人移动端立刻获取更新后的SOP,不需要管理人员挨个电话通知车间。
多版本SOP文档管理:系统文档模块保存SOP历史版本,区分打样版、量产版SOP,文档修改留下版本记录,旧版本文档自动标识失效,不会调出过期作业文件。
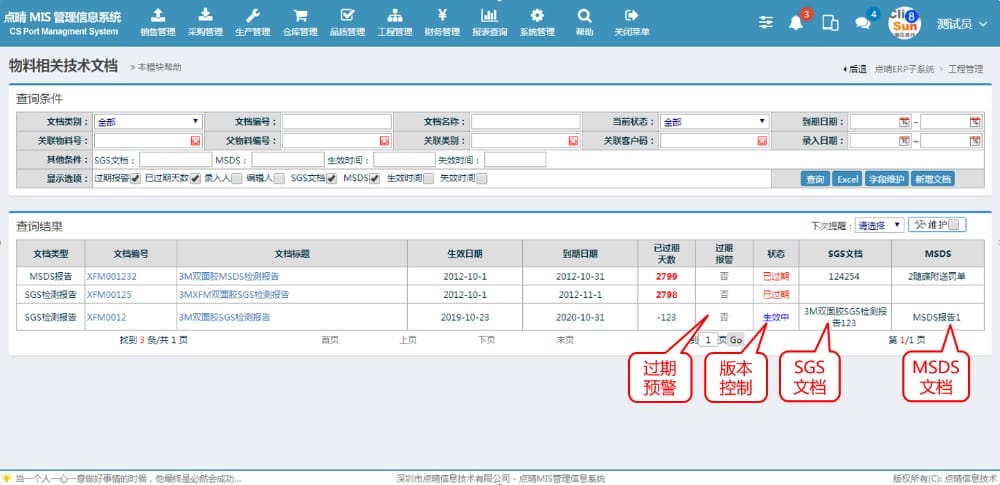
图:SOP多版本文档管理界面示意图
模切行业分切、模切工艺参数经常调整:修改烘料时长、调整保压参数、更换刀模,很多技术员习惯微信群口头通知车间,纸质SOP没有同步更新。白班接收到新参数,夜班没有看群消息,继续执行旧标准,最后整批产品出现开裂、尺寸不良,造成巨大损失,复盘的时候各执一词,说不清当时执行哪一套工艺。
点晴模切ERP把SOP工艺变更收拢在系统统一入口,替代口头、微信群传递模式。
一处修改,全厂同步:后台工艺路线统一维护SOP作业文件、工艺参数;当工艺需要调整,工程师直接更新系统内对应产品工艺SOP,所有关联工单、工位自动同步最新标准,不用现场一张张替换纸质文件。
变更主动推送提醒:工艺版本更新之后,对应工序操作人员手机/PDA收到变更提醒,只要接收工单,看到的就是最新SOP,杜绝信息漏看。
工艺优化效果数据可量化:系统自动抓取对应工单的不良率、返工率、产出数据。工艺调整之后,可以直接拉报表,客观评估改工艺的实际效果,工艺优化不再依靠管理人员拍脑袋判断。
SOP与刀模、BOM深度联动:调用该产品SOP时,系统自动校验绑定刀模状态,刀模到达寿命预警,则弹窗提示,规避刀模磨损带来批量不良风险。
客户案例:江苏某塑胶模切加工厂,80人规模
工厂工艺调整频繁,过去依靠微信群传递参数,经常出现班次之间信息不对称,每个月都出现1‑2次因为工艺版本不一致造成的报废。上线点晴模切ERP之后,所有SOP、工艺参数统一在系统维护,工艺修改后台更新,工人扫码看到的一定是最新版本;发生质量问题,工单直接关联当时SOP版本记录。上线之后,因工艺版本错误带来的报废大幅下降,同时顺利通过多家新能源客户IATF16949审厂。
不是把SOP上传系统就等于落地,想要真正发挥效果,可以参考下面实施步骤:
梳理核心产品工序SOP,优先把分切、贴合、模切、首件检验等高风险工序SOP录入系统,绑定对应产品BOM、工艺路线,不用一次性全部上线所有文件。
设置关键工序的强制校验节点:首件确认、刀模核对、关键工艺参数,先从高频出错的工序启用闸口管控,循序渐进推广。
车间操作人员使用PDA扫码作业,培训工人“扫工单,看SOP,再开工”的作业习惯。
建立系统SOP变更流程:工艺修改必须走系统更新,废除单纯微信群口头通知工艺变更的旧习惯。
定期复盘:调取系统报表,统计工序不良,反向审视SOP文件本身是否适配车间实际,持续迭代优化作业文件。
| 项目 | 传统纸质SOP模式 | 点晴模切ERP数字化SOP模式 |
|---|---|---|
| 标准获取 | 工人离岗去翻看张贴文件,油污容易损毁 | 扫码工单自动弹出SOP,工位即可查看 |
| 版本管理 | 纸质替换麻烦,新旧版本容易共存 | 后台统一维护,一处修改,现场全部同步,留存版本历史 |
| 过程管控 | 全靠人员自觉,缺少流程拦截 | 关键节点必填+审批闸口,错流程无法往下流转 |
| 变更通知 | 微信群口头通知,容易漏看班次 | 变更主动推送,工单自带最新工艺标准 |
| 质量追溯 | 纸质单据易丢失,追溯取证难 | 工单绑定SOP版本、人员、刀模参数,完整生产履历,满足审厂要求 |
| 适配模切行业 | 仅文档展示,无法联动刀模、BOM、分切工艺 | 原生联动刀模寿命、BOM、分切工序、计件报工全流程 |
很多工厂陷入误区,总希望靠培训、考核倒逼员工主动遵守SOP。现实中车间赶货压力大,单纯依靠人的自觉性很难长久维持。
真正有效的做法,是改造执行环境:不要求员工主动去找SOP,而是把SOP嵌入干活的每一步流程里,让遵循标准成为最简单的操作方式。
点晴模切ERP作为深耕行业20年垂直ERP,把ERP业务数据与MES车间执行、SOP文档管理融为一体,一套系统同时搞定接单、仓库、刀模管理、车间标准化作业、工单成本核算、业财一体化,帮助众多模切厂把墙上的SOP真正落地到实际生产当中。
联系点晴:https://moqie.clicksun.cn,咨询电话:400-186-1886
